ברשימה על איך חיפשנו סדקים שאף אחד לא רואה נתתי לאולטרסאונד שני משפטים. בדיקת זרמי מערבולת רואה את העור של החלק. אולטרסאונד רואה דרכו, וכל הסיבות הן חשבון.
הרשימה הזו עוברת על זה בלוח אלומיניום בעובי 10 מ״מ.
איך עובד דופק־הד
בתוך הגשש יש גביש פיאזואלקטרי. קפיצת מתח קצרה גורמת לו לרטוט, והוא שולח לתוך החלק פולס של קול באורך של כמה מיליוניות שנייה. אחר כך הוא שותק ומקשיב. כל הד שחוזר לוחץ על הגביש ומייצר מתח קטן, והמכשיר מצייר את המתחים האלה כפונקציה של הזמן. הגרף הזה נקרא A-scan.
הקול עובר במתכת מסוימת במהירות קבועה, אז זמן הוא מרחק. הפולס יורד וחוזר, אז העומק הוא חצי מהדרך:
d = v · t / 2
לגלים אורכיים באלומיניום, v הוא בערך 6320 מ׳ לשנייה. בפלדה בערך 5920.
קריאה אחת, מחושבת
מצמידים את הגשש ללוח אלומיניום בעובי 10.0 מ״מ. לוח תקין נותן הד אחד, מהדופן האחורית, ב־t = 2 × 0.0100 / 6320 = 3.16 מיקרו־שניות.
עכשיו מופיע הד שני ב־1.90 מיקרו־שניות, לפני הדופן האחורית. משהו בתוך הלוח מחזיר קול מוקדם מדי. העומק שלו הוא 6320 × 1.90 × 10⁻⁶ / 2 = 6.0 מ״מ.
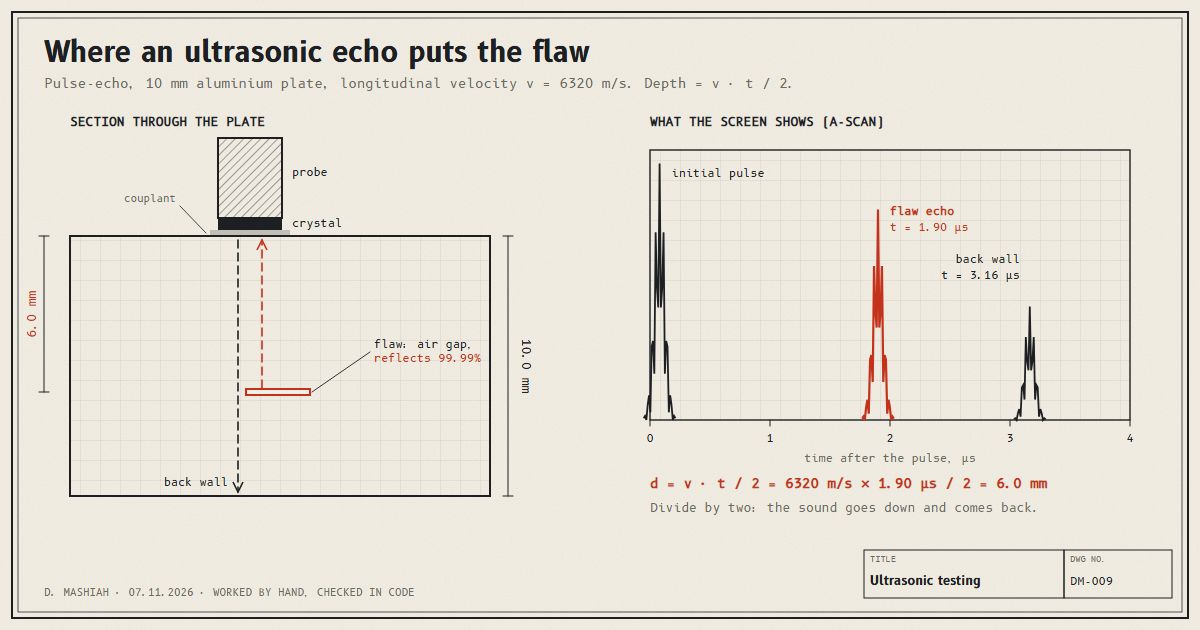
ההד מהדופן האחורית בדרך כלל קטן כשיש פגם בדרך של הקול, כי הפגם כבר החזיר חלק ממנו. הד אחורי שיורד בלי סיבה נראית לעין הוא ממצא בפני עצמו.
כל התוצאה נשענת על v. אם מכוונים את המכשיר בטעות למהירות של פלדה, אותו הד ייקרא 5920 × 1.90 × 10⁻⁶ / 2 = 5.62 מ״מ, רדוד ב־6.3 אחוז. לכן מכיילים את המכשיר על בלוק ייחוס מאותו חומר ובעובי ידוע, לפני שסומכים עליו על החלק האמיתי.
למה סדק דק מחזיר את הקול
קול שעובר מחומר אחד לאחר מוחזר בחלקו. כמה, תלוי באימפדנס האקוסטי של כל צד, Z = ρ · v, צפיפות כפול מהירות הקול. החלק מהאנרגיה שמוחזר בגבול הוא:
R = ((Z₂ − Z₁) / (Z₂ + Z₁))²
| חומר | Z, MRayl (10⁶ ק״ג/מ״ר·שנ׳) |
|---|---|
| פלדה, 7850 ק״ג/מ״ק × 5920 מ׳/שנ׳ | 46.5 |
| אלומיניום, 2700 ק״ג/מ״ק × 6320 מ׳/שנ׳ | 17.1 |
| מים, 1000 ק״ג/מ״ק × 1480 מ׳/שנ׳ | 1.48 |
| אוויר, 1.2 ק״ג/מ״ק × 343 מ׳/שנ׳ | 0.0004 |
מאלומיניום לאוויר, R יוצא 0.9999. סדק הוא מרווח מלא אוויר, אז 99.99 אחוז מהקול שפוגע בדופן שלו חוזר. בגלל זה סדק דק בהרבה משערה נותן הד נקי. העובי שלו כמעט לא משנה. מה שמשנה הוא שבצד השני יש אוויר.
אותו מספר הוא הבעיה בגשש. שכבת אוויר בין הגשש לחלק הייתה מחזירה כמעט הכול עוד לפני שהקול נכנס. לכן מצמידים את הגשש דרך חומר צימוד, ג׳ל, שמן או מים. גם ממים לאלומיניום R הוא 0.71, כך שרק בערך 29 אחוז מהאנרגיה עוברים, אבל זה מספיק. דרך אוויר כמעט כלום לא היה עובר.
התדר והפגם הכי קטן
אורך הגל הוא λ = v / f. כלל אצבע נפוץ הוא שפגם צריך להיות ברוחב של לפחות בערך חצי אורך גל כדי לתת הד אמין.
| תדר | אורך גל באלומיניום | חצי אורך גל |
|---|---|---|
| 1 MHz | 6.32 מ״מ | 3.16 מ״מ |
| 2.25 MHz | 2.81 מ״מ | 1.40 מ״מ |
| 5 MHz | 1.26 מ״מ | 0.63 מ״מ |
| 10 MHz | 0.63 מ״מ | 0.32 מ״מ |
אז תדר גבוה יותר מוצא פגמים קטנים יותר. הוא גם דועך מהר יותר, כי החומר מפזר ובולע גלים קצרים יותר, ובמתכת עם גרעינים גסים, כמו חלקים יצוקים, הרבה יותר מהר. יציקה עבה מקבלת תדר נמוך כדי שהקול יגיע לצד השני. לוח דק מקבל תדר גבוה כדי שגם פגם קטן ייראה. זו אותה פשרה כמו בבחירת תדר בזרמי מערבולת, רק עם רזולוציה במקום רגישות לפני השטח.
מה היא לא רואה
היא צריכה דרך להיכנס. בלי חומר צימוד ובלי פני שטח חלקים במידה סבירה, הקול לא נכנס לחלק.
היא חצי עיוורת ממש מתחת לגשש. הגביש עוד רוטט מהפולס זמן קצר, והד שחוזר בזמן הזה נבלע בתוכו. פגם קרוב מאוד לפני השטח יכול להתחבא שם. זה בדיוק האזור שבו בדיקת זרמי מערבולת במיטבה.
והיא צריכה שהפגם יפנה אל האלומה. פגם שטוח שמקביל לפני השטח, כמו הפרדת שכבות, הוא מראה מושלמת לגשש שיושב על פני השטח האלה. סדק שיורד ישר מפני השטח לתוך החלק שוכב לאורך האלומה ולא נותן לה כמעט במה להתנגש. בשבילם בודקים משתמשים בגששים זוויתיים, ששולחים את הקול באלכסון כך שהוא פוגע בסדק פנים אל פנים.
כששמים אותה ליד בדיקת זרמי מערבולת, שתי השיטות מכסות זו את הנקודות העיוורות של זו. זרמי מערבולת רואים סדקים שיורדים מפני השטח ומפספסים הפרדות שטוחות. אולטרסאונד רואה הפרדות שטוחות עמוק בתוך החלק ומתקשה ליד פני השטח. במה בוחרים תלוי ממה מפחדים.
מקורות
- Federal Aviation Administration. Advisory Circular 43.13-1B, Acceptable Methods, Techniques, and Practices: Aircraft Inspection and Repair. Chapter 5, Nondestructive Inspection.
- Federal Aviation Administration. Aviation Maintenance Technician Handbook: General (FAA-H-8083-30). Chapter on inspection concepts and techniques.