ברשימה על איך חיפשנו סדקים שאף אחד לא רואה נתתי לבדיקת זרמי מערבולת פסקה אחת. זו השיטה עם הפיזיקה הכי יפה מכולן, והפיזיקה היא מה שקובע איפה היא עובדת.
הרשימה הזו עוברת עליה עם מספרים, לאלומיניום שממנו עשויים רוב המטוסים הקטנים.
מה הסליל עושה
הגשש הוא סליל קטן שמוזן בזרם חילופין. הזרם יוצר שדה מגנטי שמחליף כיוון אלפי או מיליוני פעמים בשנייה.
מצמידים את הסליל למוליך, והשדה המשתנה משרה במתכת זרמים שזורמים בלולאות סגורות, במקביל לפני השטח. אלה זרמי המערבולת. לפי חוק לנץ הם יוצרים שדה משלהם שמתנגד לשדה של הסליל, והסליל מרגיש את זה כשינוי באימפדנס שלו: כמה הוא מתנגד לזרם החילופין שמזין אותו.
סדק הוא פער שזרמי המערבולת לא יכולים לחצות. הם נאלצים לעקוף אותו, השדה הנגדי משתנה, ואיתו האימפדנס של הסליל. המכשיר מראה את השינוי הזה. שום דבר לא נוגע בפנים של החלק, שום דבר לא נמרח עליו, ושום דבר לא נשאר אחרי הבדיקה.
עומק החדירה: עד כמה עמוק הוא רואה
זרמי המערבולת הכי חזקים על פני השטח ונחלשים עם העומק. צפיפות הזרם בעומק x היא J(x) = J₀ · e^(−x/δ), כאשר δ הוא עומק החדירה הסטנדרטי, או עומק העור:
δ = 1 / √(π · f · μ · σ)
כאן f הוא תדר הבדיקה, μ הוא החדירות המגנטית של המתכת ו־σ המוליכות החשמלית שלה. אלומיניום לא מגנטי, אז μ הוא של ריק, 4π × 10⁻⁷ H/m.
בתחום הזה נוהגים לתת מוליכות באחוזים מתקן הנחושת המחושלת הבינלאומי, IACS, שבו 100 אחוז הם 58.0 MS/m. ניקח סגסוגת אלומיניום מהסוג שמשמש לציפוי מטוסים, בערך 30 אחוז IACS: σ = 0.30 × 58.0 = 17.4 MS/m.
| תדר | עומק חדירה δ באלומיניום, 30% IACS |
|---|---|
| 1 kHz | 3.82 מ״מ |
| 10 kHz | 1.21 מ״מ |
| 100 kHz | 0.38 מ״מ |
| 1 MHz | 0.12 מ״מ |
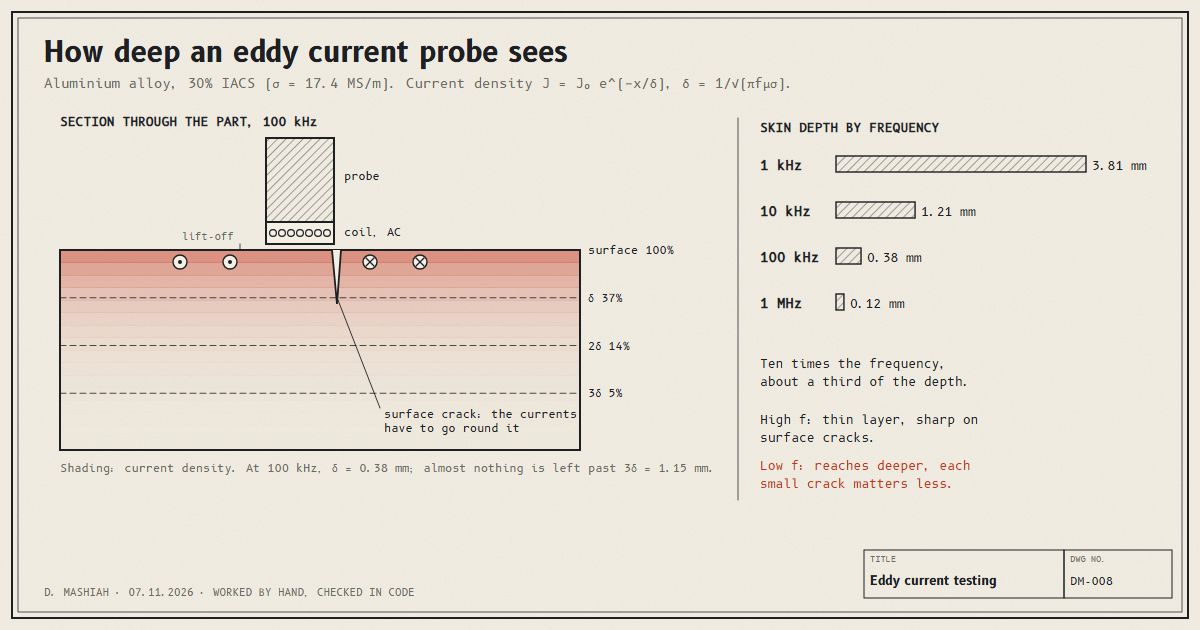
פי עשרה בתדר נותן בערך שליש מהעומק, כי δ הולך כמו אחד חלקי השורש של f, והשורש של 10 הוא 3.16.
בעומק חדירה אחד, הזרם הוא e⁻¹, כלומר 36.8 אחוז מהערך שלו על פני השטח. בשניים הוא 13.5 אחוז, בשלושה 5.0 אחוז. מעבר לשלושה עומקי חדירה כמעט לא נשאר זרם שאפשר להפריע לו, אז פגם שנמצא שם נותן כמעט אפס אות.
איך בוחרים תדר
הטבלה הזו היא כל הפשרה. תדר גבוה דוחס את הזרם לשכבה דקה על פני השטח. סדק קטן על פני השטח קוטע אז חלק גדול ממנו, ולכן השיטה רגישה מאוד בדיוק לסדקים שמתחילים בפני השטח, כמו אלה שגדלים משפת חור של מסמרת.
תדר נמוך מגיע עמוק יותר, לפגם מתחת לפני השטח או בשכבה השנייה של חיבור, אבל מפזר את הזרם על יותר מתכת, ואז אותו סדק קטן מפריע לחלק קטן יותר ממנו.
החומר מזיז את המספרים מאוד. לנחושת, 100 אחוז IACS, יש עומק חדירה של 0.21 מ״מ ב־100 kHz. לסגסוגת טיטניום של בערך 1 אחוז IACS יש בערך 2.1 מ״מ באותו תדר, פי עשרה יותר עמוק, כי לזרם קשה יותר לזרום בה. פלדה מגנטית, ה־μ שלה גדול פי הרבה, ועומק החדירה קורס, ולכן פלדה נבדקת בדרך כלל בתדרים נמוכים בהרבה.
מה עוד מזיז את המחוג
הסליל לא מרגיש רק סדקים. הוא מרגיש כל דבר שמשנה את זרמי המערבולת, ורוב המיומנות היא להבדיל ביניהם.
- מרווח הרמה: הפער בין הסליל לפני השטח. שכבת צבע או גשש מוטה משנים את האות הרבה יותר מסדק קטן.
- מוליכות: נזק מחום משנה את המוליכות של סגסוגת אלומיניום, כך שאותו מכשיר יכול לבדוק גם את זה, או למיין סגסוגות.
- קצוות ומסמרות: הקצה של לוח קוטע את הזרמים בדיוק כמו סדק.
- חדירות מגנטית, בחומרים מגנטיים, שמטביעה את כל השאר.
המכשיר מציג את השינוי כנקודה על מישור אימפדנס, ומרווח הרמה וסדק מזיזים את הנקודה הזו לכיוונים שונים. ככה מפרידים ביניהם. הבדיקה מכוילת על בלוק ייחוס מאותו חומר עם חריצים בעומק ידוע, כך שאות מהחלק האמיתי מושווה לאות מפגם בגודל ידוע.
מה היא לא רואה
השיטה צריכה מוליך, אז היא אומרת מעט על רוב החומרים המרוכבים או על צבע. היא רואה רע מעבר לבערך שלושה עומקי חדירה. והיא צריכה שהפגם יחתוך את הזרם.
את האחרון הכי קל לפספס. זרמי המערבולת זורמים בלולאות במקביל לפני השטח. סדק שיורד לתוך החלק חותך אותן ישר. היפרדות ששוכבת שטוחה, במקביל לפני השטח, כמו הפרדת שכבות, יושבת לאורך הלולאות ולא לרוחבן, וכמעט לא מפריעה להן. לזה צריך בדיקה אחרת, וזה בדיוק מה שההאנגר חזר ואמר: אין בדיקה אחת, ובוחרים אותה לפי מה שמפחדים ממנו.
מקורות
- Federal Aviation Administration. Advisory Circular 43.13-1B, Acceptable Methods, Techniques, and Practices: Aircraft Inspection and Repair. Chapter 5, Nondestructive Inspection.
- Federal Aviation Administration. Aviation Maintenance Technician Handbook: General (FAA-H-8083-30). Chapter on inspection concepts and techniques.